


Barre collettrici in rame ad alta-corrente e soluzioni di contatto per l'accumulo di energia commerciale (BESS)
Sep 27, 2026
Lasciate un messaggio
Per il BESS commerciale e industriale, il sistema di sbarre CC deve trasportare un'elevata corrente continua controllando al tempo stesso l'oss, l'aumento di temperatura, la distanza dielettrica e lo stress meccanico. Il rame C1100 ad alta-purezza fornisce un'elevata conduttività elettrica; le superfici di contatto placcate in argento- riducono la resistenza dell'interfaccia, mentre l'isolamento laminato e la geometria di flessione controllata supportano applicazioni da oltre 1.000 V CC.
Il sistema di connessione elettrica non è semplicemente una lamina di rame. Un assieme BESS pronto per la produzione- richiede la selezione dei materiali, la tolleranza di stampaggio, la resistenza dei giunti, la qualità della saldatura, l'integrità dell'isolamento, l'ispezione dimensionale e il controllo di qualità tracciabile per rimanere entro i limiti elettrici e termici del PCS e dell'architettura della batteria.
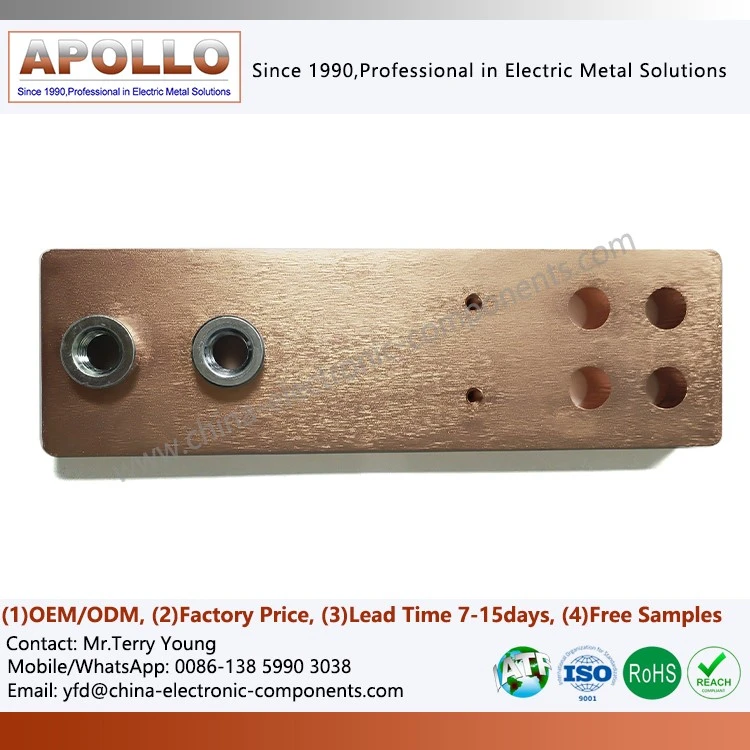
I percorsi di corrente BESS da 1000 V+ CC richiedono resistenza e calore controllati
I sistemi di accumulo dell'energia commerciali contengono comunemente rack di batterie, unità combinatori CC, contattori CC, fusibili, circuiti di pre-carica, interfacce PCS e percorsi di distribuzione di corrente- elevata. Ogni connessione introduce resistenza elettrica.
Ecco perché una parte di contatto elettrico BESS non può essere valutata solo in base allo spessore nominale del rame. È necessario considerare l'intero percorso della corrente, compreso il materiale delle sbarre, l'interfaccia dei contatti, la placcatura, il metodo di giunzione, l'interfaccia dei bulloni, la zona di saldatura e la dissipazione termica.
Parametri di progettazione del percorso corrente da 1000 A per applicazioni IEC 61439 e IEC 60664
Rame C1100: tipicamente selezionato dove è richiesta un'elevata conduttività elettrica; la conduttività può avvicinarsi al 100% IACS a seconda delle condizioni del materiale.
Interfacce placcate in argento-: utilizzate per ridurre la resistenza di contatto e migliorare la resistenza all'ossidazione sulle interfacce elettriche.
Isolamento laminato per sbarre collettrici: controlla la separazione dielettrica tra fase-e-fase e fase-e-terra.
Ispezione dimensionale CMM: verifica la posizione del foro, la geometria di piegatura e le tolleranze critiche.
Coordinamento dell'isolamento IEC 60664: fornisce il quadro per la valutazione delle distanze superficiali e superficiali.
Assiemi IEC 61439: rilevante laddove i sistemi di sbarre collettrici sono integrati in assiemi di alimentazione a bassa-tensione.
Rame C1100 rispetto a ottone C2680 per connessioni di accumulo di energia ad alta- corrente
| Parametro | C1100 Rame puro | C2680 Ottone |
| Ruolo elettrico tipico | Percorso attuale principale | Componenti meccanici/elettrici |
| Conduttività | Fino a circa il 100% IACS | Significativamente inferiore al rame puro |
| Resistenza elettrica | Basso | Più alto |
| Applicazione-attuale | Barre, terminali, connettori | Terminali, staffe, ferramenta stampata |
| Formabilità | Bene | Molto bene |
| Conduttività termica | Alto | Inferiore |
| Utilizzo tipico del BESS | Distribuzione CC ad alta-corrente | Componenti strutturali/di contatto |
Per una sbarra collettrice in rame per l'accumulo di energia ad alta- corrente, C1100 è generalmente preferito quando la resistenza elettrica e l'aumento termico dominano i vincoli di progettazione. C2680 può rimanere appropriato laddove la resistenza alla formatura, la resistenza all'usura o la geometria meccanica hanno maggiore influenza.
Le interfacce C1100 placcate in argento- controllano la resistenza dei contatti con carichi CC di oltre 1.000 A
Il rame fornisce il percorso della corrente di massa, ma l'interfaccia tra due componenti conduttivi può diventare il collo di bottiglia termico locale.
Ossidazione, pressione di contatto insufficiente, contaminazione della superficie, scarsa planarità e spessore della placcatura incoerente possono aumentare la resistenza di contatto. Sotto corrente elevata.
Controllo della placcatura in argento- da 3–12 μm per applicazioni IEC 60269 e contatti CC
Per le parti di contatto elettrico BESS, il trattamento superficiale può includere:
Placcatura in argento: comunemente utilizzata su interfacce di contatti elettrici ad alta-corrente.
Sottostrato in nichel: può essere utilizzato come barriera alla diffusione a seconda della pila di materiale.
Intervallo di rivestimento 3–12 μm: selezionato in base ai requisiti elettrici, meccanici e ambientali.
Verifica dello spessore della placcatura-: eseguita utilizzando apparecchiature di misurazione dello spessore del rivestimento-adeguate.
Test di resistenza-di contatto: valuta l'interfaccia completata anziché fare affidamento esclusivamente sulla conduttività del materiale.
Ispezione visiva e microscopica: identifica discontinuità della placcatura, bruciature, sfogliature, crepe o substrati esposti.
La specifica corretta della placcatura dovrebbe essere stabilita in base alla densità di corrente, alla forza di contatto, ai cicli di accoppiamento, all'esposizione ambientale e alla durata di servizio richiesta anziché utilizzare uno spessore universale.
In-Rivettatura a matrice e brasatura ad argento a resistenza per gruppi di contatti BESS
| Metodo di unione | Vantaggio principale | Rischio di processo principale | Applicazione tipica |
| In-avvincente | Elevata ripetibilità e tempo di ciclo breve | Altezza del rivetto e consistenza della clinciatura | Assemblee di contatto |
| Brasatura ad argento a resistenza | Giunto metallurgico conduttivo | Controllo dell'apporto di calore e dello strato di brasatura- | Assemblaggi rame/contatti |
| Saldatura laser | Apporto termico localizzato | Riflettività e penetrazione della saldatura | Strutture Cu-Cu o Cu-Al |
| Collegamento bullonato | Giunto riparabile | Rilassamento della coppia e resistenza d'interfaccia | Installazione di sbarre |
Per i volumi di produzione che richiedono una geometria di contatto ripetibile, la-rivettatura integrata integra la formatura e l'unione dei componenti in una sequenza di stampaggio controllata. Per giunti conduttivi permanenti, la brasatura con argento a resistenza può fornire una connessione metallurgica quando vengono controllati il gioco del giunto, la temperatura, la distribuzione del riempitivo e le condizioni della superficie.
Richiedi valutazione e preventivo DFM gratuiti

Barre collettrici laminate per isolamento 1000 V+ CC e induttanza controllata
Una barra di rame nudo convenzionale fornisce capacità di corrente ma non risolve intrinsecamente l'isolamento, l'accoppiamento elettromagnetico o la geometria dell'installazione.
Una sbarra laminata combina strati conduttivi con un sistema dielettrico isolante. Negli ambienti di commutazione ad alta-frequenza, la riduzione dell'area del circuito del conduttore può anche ridurre l'induttanza parassita.
Per le architetture PCS-a commutazione rapida, una struttura laminata compatta può supportare un'induttanza parassita inferiore. Nei progetti impegnativi di elettronica di potenza-gli obiettivi ingegneristici possono essere raggiunti<10 nH stray inductance, but the actual value depends on conductor spacing, geometry, length, dielectric structure, and measurement method.
Design a sbarre collettrici laminate da 1000 V+ CC secondo IEC 60664 e UL 94 V-0
Le principali variabili di progettazione includono:
Spessore del conduttore: determinato dalla corrente continua, dalla corrente di picco, dall'aumento della temperatura e dalla caduta di tensione consentita.
Spessore dell'isolamento: selezionato in base alla tensione di lavoro, rigidità dielettrica, dispersione superficiale, distanza libera e condizioni ambientali.
Rigidità dielettrica: alcuni sistemi di isolamento ingegnerizzati possono superare i 15 kV/mm, in base alla qualità del materiale e al metodo di prova.
UL 94 V-0: applicabile dove sono specificate le prestazioni del polimero ignifugo.
Distanza di dispersione: influenzata dal grado di inquinamento, dal gruppo di materiali, dalla tensione operativa e dall'ambiente di installazione.
Raggio di curvatura: deve prevenire la rottura del rame, danni all'isolamento e sollecitazioni meccaniche residue.
Rivestimento in polvere epossidica rispetto all'isolamento termico-retraibile per sbarre collettrici CC da 1.000 V+
| Parametro | Verniciatura a polvere epossidica | Guaina-retraibile a caldo |
| Copertura isolante | Rivestimento conforme | Tubolare |
| Geometria complessa | Buono quando il processo di rivestimento è controllato | Limitato dalla geometria del tubo |
| Copertura dei bordi | Dipendente dal processo | Può lasciare vincoli geometrici locali |
| Protezione meccanica | Alto | Moderare |
| Controllo dello spessore | Controllato dal processo di rivestimento | Determinato dalle specifiche del tubo |
| Automazione-volume elevato | Adatto | Adatto |
| Opzione UL 94 V-0 | Disponibile per materiali specificati | Disponibile per materiali specificati |
| Applicazione | Barre laminate/piegate e pezzi formati | Conduttori diritti o moderatamente complessi |
Per le sbarre BESS sagomate, lo spessore del rivestimento deve essere controllato attorno a fori, angoli, curve e interfacce terminali. Un rivestimento in eccesso può interferire con le tolleranze di assemblaggio, mentre una copertura insufficiente può ridurre il margine dielettrico.

Stampaggio di precisione del rame secondo IATF 16949 e controllo PPAP di livello 3
Le prestazioni elettriche di una sbarra in rame BESS dipendono fortemente dalla consistenza dimensionale.
Un componente stampato con una posizione errata del foro può introdurre stress nell'assemblaggio. Un'altezza eccessiva della bava può danneggiare l'isolamento o creare un rischio di distanza elettrica. La deviazione dalla flessione può spostare la sbarra contro un alloggiamento o un conduttore vicino.
Controllo dimensionale ±0,01 mm con CMM e stampaggio progressivo
Un processo di stampaggio controllato dovrebbe affrontare:
Tolleranza dimensionale critica di ±0,01 mm, dove richiesto dal disegno e dalla capacità del processo.
Stampaggio progressivo: integra tranciatura, perforazione, formatura, piegatura e altre operazioni.
Monitoraggio dell'usura degli utensili: impedisce la progressiva deriva dimensionale durante i lunghi cicli di produzione.
Controllo dell'altezza delle bave-: riduce il rischio di danni al montaggio e all'isolamento.
Ispezione CMM: verifica la geometria tridimensionale- rispetto ai dati CAD/disegno.
Monitoraggio SPC: identifica la deviazione del processo prima che si accumulino lotti non conformi.
PPAP Livello 3: supporta l'approvazione del cliente con documentazione dimensionale, materiale, processo e capacità.
Difetti di stampaggio e piegatura del rame che incidono sui collegamenti elettrici BESS
| Difetto | Causa tipica | Effetto ingegneristico | Metodo di controllo |
| Bava eccessiva | Usura dell'utensile o gioco errato | Danni all'isolamento | Manutenzione stampi + ispezione |
| Deviazione della posizione del foro- | Disallineamento della matrice | Interferenza dell'assemblaggio | CMM+SPC |
| Rottura del rame | Deformazione di formazione eccessiva | Guasto elettrico/meccanico | Ottimizzazione del raggio di curvatura- |
| Ritorno elastico | Condizioni dei materiali e degli strumenti | Disallineamento dei terminali | Risarcimento in dado |
| Graffi superficiali | Movimentazione dei materiali | Difetti di placcatura/rivestimento | Manipolazione protettiva |
| Deformazione | Tensioni di formazione irregolari | Contatto di montaggio inadeguato | Ispezione della planarità |
Per le catene di fornitura automobilistica e di stoccaggio dell'energia-, l'approvazione del processo non dovrebbe fermarsi al primo-campione dell'articolo. Il piano di controllo deve collegare le caratteristiche del disegno alle attrezzature, alla frequenza di ispezione, ai piani di reazione e alla tracciabilità.
Scarica le specifiche di progettazione delle sbarre collettrici
Saldatura laser Cu-Al e saldatura per diffusione molecolare per giunti a bassa-resistenza
I percorsi attuali BESS combinano sempre più rame e alluminio a causa dei requisiti di peso, costo e architettura del sistema. L'unione di metalli diversi introduce ulteriori vincoli metallurgici.
Il rame ha un'elevata conduttività termica e un'elevata riflettività alle comuni lunghezze d'onda dei laser. L'alluminio ha un punto di fusione, una conduttività termica e un coefficiente di dilatazione termica diversi. Un eccessivo apporto di calore può generare composti intermetallici o difetti nella zona di transizione.
Saldatura laser Cu-Al con apporto di calore controllato e ispezione metallografica
Una finestra di saldatura di produzione dovrebbe controllare:
Potenza del laser
Velocità di saldatura
Diametro del fascio
Posizione focale
Gas di protezione
Divario congiunto
Condizioni superficiali
Sovrapposizione tra rame-e-alluminio
Penetrazione della saldatura
Zona-influenzata dal calore
Formazione dello strato intermetallico
L'obiettivo non è semplicemente l'aspetto visivo della saldatura. La metallografia-sezionale dovrebbe verificare la penetrazione, il profilo di fusione, la porosità, le fessurazioni e le condizioni dell'interfaccia Cu-Al.
Saldatura laser Cu-Al e saldatura a diffusione molecolare
| Parametro | Saldatura laser Cu-Al | Saldatura per diffusione molecolare |
| Apporto di calore | Localizzato | Processo termico/pressione controllata |
| Geometria congiunta | Flessibile | Richiede superfici di contatto adeguate |
| Velocità di produzione | Alto potenziale | Dipendente dal processo |
| Controllo del metallo-diverso | Richiede una finestra di immissione del calore-rigorosa | Forte controllo dell'interfaccia |
| Ispezione metallurgica | Sezione trasversale-obbligatoria | È richiesta l'ispezione dell'interfaccia |
| Utilizzo tipico | Strutture batteria/terminale | Transizioni conduttive ad alta-affidabilità |
Per i gruppi CC ad alta-corrente, la resistenza del giunto deve essere misurata sul componente completato. Una saldatura visivamente accettabile non è una prova sufficiente delle prestazioni elettriche.
I componenti per contatti elettrici BESS collegano rack di batterie, contattori CC e PCS
Un sistema di accumulo di energia commerciale contiene diversi punti di collegamento elettricamente e meccanicamente diversi.
I componenti tipici includono:
Sbarra collettrice in rame per l'accumulo di energia: distribuisce la corrente continua elevata tra moduli batteria, rack, contattori, fusibili e PCS.
Sbarra laminata: combina conduzione di corrente e isolamento controllato all'interno di una struttura compatta.
Accumulo di energia dei componenti del contattore CC: include terminali conduttivi, portanti in rame, componenti magnetici/strutturali e gruppi di contatti.
Connettore in rame flessibile: assorbe la tolleranza di installazione e lo spostamento-correlato alle vibrazioni.
Parte stampata in rame di precisione: fornisce terminali, staffe, collegamenti conduttivi e componenti elettrici strutturali.
Gruppo contatti in argento: controlla l'interfaccia elettrica nei dispositivi di commutazione.
Le specifiche tecniche dovrebbero definire il ruolo elettrico di ciascun componente invece di applicare una specifica generica delle sbarre collettrici in rame-al sistema completo.
Matrice di connessione elettrica BESS secondo IEC 60664 e IATF 16949
| Posizione del sistema | Requisito primario | Materiale/processo tipico |
| Interconnessione del modulo batteria | Bassa resistenza + geometria compatta | Stampaggio/piegatura C1100 |
| Bus CC in rack | Alta corrente + controllo termico | Sbarra in rame C1100 |
| Terminale contattore CC | Bassa resistenza dell'interfaccia | Rame + placcatura in argento |
| Ingresso CC PC | Capacità di corrente + isolamento | Sbarra laminata |
| Collegamento del fusibile | Bassa resistenza + ritenzione meccanica | Rame/ottone stampato |
| Connessione flessibile | Assorbimento delle vibrazioni | Rame laminato/flessibile |
| Distribuzione gabinetto | Spaziatura elettrica + rigidità meccanica | Sbarre formate/isolate |
Controllo qualità fornitori BESS: prove CMM, resistenza, dielettrico e scoppio
Per un fornitore di componenti per lo stoccaggio dell'energia-, l'ispezione dimensionale e la certificazione dei materiali sono solo una parte del sistema di qualità.
Un piano di controllo della produzione dovrebbe collegare il materiale in entrata, lo stampaggio, la saldatura, la placcatura, l'isolamento, l'assemblaggio e il collaudo finale.
Punti di controllo della produzione IATF 16949 e ISO 14001
IATF 16949: gestione della qualità dei processi per ambienti di produzione-correlati al settore automobilistico.
ISO 9001: gestione della qualità e controllo documentato dei processi.
ISO 14001: requisiti del sistema di gestione ambientale.
Ispezione CMM: verifica dimensionale tridimensionale.
Test dello spessore della placcatura: conferma lo spessore del trattamento della superficie specificato.
Test di resistenza-di contatto: verifica le prestazioni dell'interfaccia elettrica.
Test di resistenza dielettrica: valuta l'integrità dell'isolamento.
Test di resistenza dell'isolamento: rileva i percorsi di perdita.
Test di pressione di scoppio: applicabile a strutture-contenenti batterie o sistemi di raffreddamento-a pressione, dove specificato.
PPAP Livello 3: fornisce documentazione strutturata per l'approvazione delle parti di produzione-.
Sequenza tipica di convalida dei componenti BESS
Verifica dei materiali → Ispezione dello stampaggio → Ispezione della saldatura → Verifica della placcatura → Ispezione dell'isolamento → CMM dimensionale → Test di resistenza elettrica → Test dielettrico → Ispezione dell'assemblaggio finale → Documentazione PPAP
La sequenza dovrebbe essere adattata al componente reale e al disegno del cliente. Non tutte le sbarre richiedono tutti i test.

Elenco di controllo delle specifiche tecniche per la produzione OEM di sbarre collettrici in rame per l'accumulo di energia
Prima di iniziare la lavorazione, il disegno del cliente dovrebbe definire i parametri che influiscono direttamente sulle prestazioni elettriche, termiche, meccaniche e di isolamento.
Dati di disegno richiesti per la revisione IEC 60664 e PPAP Livello 3
Materiale: C1100, C10200, C2680, lega di alluminio o qualità specificata dal cliente-.
Conducibilità del rame: valore target o requisito IACS.
Spessore: spessore nominale del materiale e tolleranza.
Placcatura: argento, nichel, stagno o altro trattamento superficiale.
Spessore della placcatura: intervallo specificato e metodo di misurazione.
Dimensioni critiche: tolleranza come ±0,01 mm ove applicabile.
Angolo di piega: tolleranza e datum di riferimento.
Diametro del foro: tolleranza e tolleranza di posizione.
Planarità: deviazione massima consentita.
Altezza della bava: valore massimo consentito.
Isolamento: materiale, spessore, requisiti dielettrici e grado di fiamma.
Tensione di lavoro: comprese condizioni continue e transitorie.
Tensione di prova: requisito di tenuta dielettrica.
Resistenza di contatto: valore massimo consentito ove applicabile.
Requisiti di saldatura: penetrazione, geometria del giunto e criteri di accettazione metallografica.
Imballaggio: protezione della superficie e requisiti anti-ossidazione.
Tracciabilità: registrazioni di lotti, materiali, attrezzature, processi e ispezioni.
Un disegno tecnico chiaro riduce l'interpretazione durante DFM, progettazione degli strumenti, approvazione dei campioni e produzione di massa.
Dal prototipo alla produzione di massa: attrezzature, campioni T1 e PPAP livello 3
Il percorso di produzione di un componente di precisione in rame normalmente procede attraverso la revisione tecnica, DFM, attrezzature, campionamento T1, correzione dimensionale, convalida del processo e PPAP.
Flusso di produzione del campione T1 e PPAP di livello 3
Vengono identificati i requisiti di revisione dei disegni - elettrici, meccanici, dei materiali, di tolleranza e di ispezione.
Vengono esaminati l'analisi DFM -, la direzione di stampaggio, la sequenza di piegatura, l'utilizzo del materiale, la direzione della bava e la struttura dell'utensile.
Le stazioni di formatura - con design progressivo dello stampo sono disposte in base alla geometria richiesta.
Campionamento T1 - vengono prodotte le parti iniziali per la valutazione dimensionale e funzionale.
La correzione dell'utensile - il ritorno elastico e le deviazioni dimensionali vengono compensate.
Convalida del processo - parametri di stampaggio, saldatura, placcatura e isolamento sono bloccati.
Verifica della capacità - dimensioni critiche vengono monitorate utilizzando SPC/CMM.
La documentazione - di invio PPAP di livello 3 supporta l'approvazione della produzione del cliente.
I parametri approvati per la produzione di massa - diventano condizioni di produzione controllate.
Per lo stampaggio del rame-in grandi volumi, la durata dell'utensile deve essere stabilita in base allo spessore effettivo del materiale, alla durezza della lega, alla frequenza della corsa, alla distanza di taglio, al carico di formatura, alla lubrificazione e ai dati di manutenzione anziché utilizzare un numero di ciclo universale non supportato.
Matrice di selezione ingegneristica per connessioni di corrente BESS commerciali
La corretta architettura di connessione-di corrente dipende dalla corrente, dalla tensione, dallo spazio di installazione disponibile, dai limiti termici, dalla frequenza di commutazione, dai requisiti di isolamento e dal metodo di assemblaggio.
Selezione delle sbarre collettrici BESS 500A–1000A+ secondo IEC 60664 e UL 94 V-0
| Requisito di progettazione | Direzione consigliata | Controllo tecnico principale |
| DC continua elevata | Sbarra in rame C1100 | Aumento della temperatura + caduta di tensione |
| Collegamento compatto al PCS | Sbarra laminata | Induttanza + isolamento |
| Interfaccia di commutazione ad alta-corrente | Gruppo contatti/rame- placcato argento | Resistenza di contatto |
| Transizione Cu-Al | Saldatura laser o giunzione per diffusione | Interfaccia metallografica |
| Geometria 3D complessa | Stampaggio + formatura di precisione | Ritorno elastico + CMM |
| Elevato fabbisogno dielettrico | Sistema di isolamento epossidico | Tenuta dielettrica |
| Produzione di-volumi elevati | Stampaggio progressivo | Vita utensile + SPC |
| Approvazione di qualità automobilistica- | Processo IATF 16949 | PPAP Livello 3 |
Per un sistema di connessione elettrica BESS completo, è necessario valutare insieme la conduttività del materiale, la resistenza del giunto, le prestazioni di isolamento, la tolleranza meccanica e il comportamento termico.
Cosa dovrebbe fornire un produttore qualificato di sbarre in rame BESS
Un fornitore di produzione dovrebbe essere in grado di collegare le specifiche tecniche a controlli di produzione misurabili.
Risultati finali del fornitore IATF 16949 e PPAP Livello 3
Certificati dei materiali per substrati in rame e leghe
Specifiche della placcatura e registrazioni dello spessore
Feedback DFM progressivo su stampi e utensili
Rapporto dimensionale campione T1
Dati di ispezione CMM
Parametri del processo di saldatura
Saldare sezioni trasversali-o rapporti metallografici dove richiesto
Dati sui test di resistenza-di contatto
Registrazioni delle prove di tenuta dielettrica
Risultati sulla resistenza-di isolamento
SPC e registrazioni di capacità per caratteristiche critiche
Documentazione PPAP Livello 3
Tracciabilità della produzione
Record di azioni-correttive per parti non conformi
Per Apollo Electronic Components (Xiamen) Co., Ltd., l'ambito di produzione può coprire lo stampaggio di metalli di precisione, componenti in rame, assemblaggi di contatti elettrici, saldatura, trattamento superficiale e applicazioni di connessione elettrica ad alta-tensione/nuova-energia. Ciò consente di rivedere la sbarra collettrice e i componenti di contatto associati come un sistema di percorso corrente- anziché come parti stampate isolate.
Domande frequenti
Quanto tempo occorre per l'approvazione PPAP Livello 3 per una barra collettrice in rame BESS?
La tempistica dipende dalla complessità degli strumenti, dai risultati del campione T1, dai requisiti di documentazione del cliente e dai test di convalida. Un tipico progetto procede attraverso DFM, strumenti, campionamento T1, correzione dimensionale, convalida del processo e invio PPAP.
Quale materiale di rame è adatto per un 1000A+sbarre in rame per l'accumulo di energia?
Il rame C1100 di elevata purezza-è comunemente selezionato per sbarre collettrici ad alta-corrente grazie alla sua elevata conduttività elettrica e termica. La selezione finale dipende dalla corrente, dall'aumento della temperatura, dalla geometria, dai requisiti meccanici e dal trattamento superficiale.
Come viene verificato lo spessore della placcatura in argento-sulle parti dei contatti elettrici BESS?
Lo spessore della placcatura in argento- viene verificato utilizzando un metodo di misurazione dello spessore del rivestimento-appropriato e registrato rispetto all'intervallo specificato. I test di resistenza-di contatto dovrebbero inoltre verificare l'interfaccia elettrica completata.
contattaci

Invia la tua richiesta